

Автоматизация СИП мойки на пищевом производстве
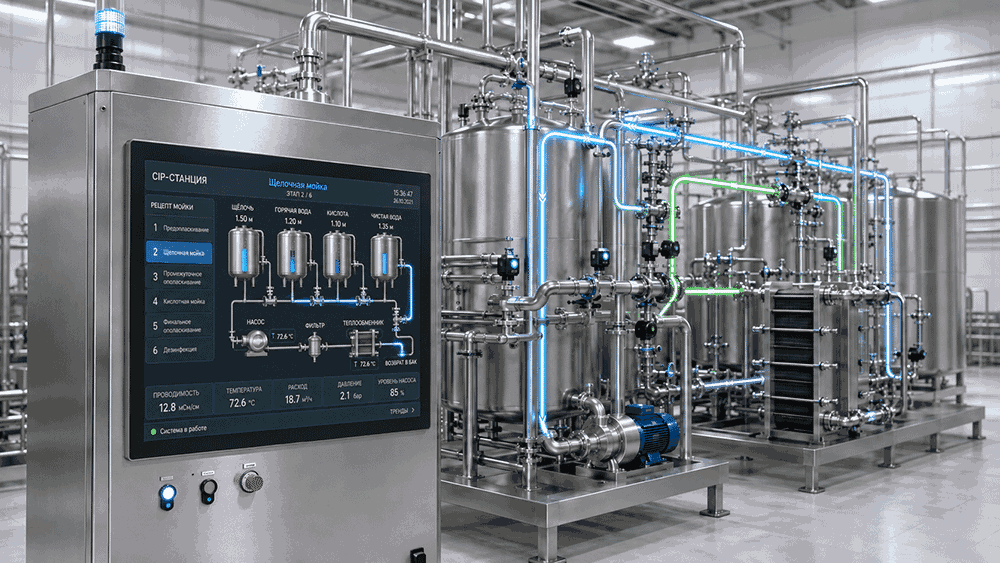
Автоматизация CIP-мойки позволяет управлять всем циклом очистки как единым технологическим процессом: от выбора рецепта и формирования маршрута до контроля параметров, блокировок и регистрации результатов. Рассмотрим, из чего состоит проект АСУ ТП CIP-станции и какие задачи решает система управления.
Автор: Дмитрий Слесарев  Время прочтения: 15 мин.
СИП-мойка (CIP, Cleaning in Place) применяется для очистки трубопроводов, резервуаров, теплообменников и другого технологического оборудования без разборки.
Качество CIP-мойки зависит не только от состава моющих средств и характеристик оборудования. Необходимо обеспечить, чтобы каждый цикл выполнялся в заданной последовательности, при требуемой температуре, концентрации раствора, расходе и продолжительности обработки.
Эту задачу решает автоматизация CIP-системы.
АСУ ТП управляет насосами, клапанами, нагревом и маршрутами движения сред, контролирует параметры процесса, выполняет рецепты мойки, отслеживает аварийные ситуации и подтверждает выполнение каждой технологической стадии.
Что дает автоматизация CIP-мойки
На простых установках последовательность операций частично выполняет оператор: открывает арматуру, запускает насосы, контролирует температуру и время обработки. Чем сложнее установка и чем больше моечных контуров, тем выше влияние человеческого фактора.
Автоматизированная система обеспечивает:
- выполнение мойки по заданным рецептам;
- формирование маршрутов движения моющих сред;
- управление насосами, клапанами и нагревом;
- контроль температуры, расхода, концентрации и других параметров процесса;
- переход между стадиями после выполнения заданных условий;
- блокировку запуска при неправильном положении арматуры;
- защиту от недопустимых маршрутов движения продукта и моющих растворов;
- регистрацию параметров каждого цикла;
- отображение состояния установки, текущей стадии и аварий на панели оператора;
- разграничение доступа к технологическим уставкам.
Автоматизация может разрабатываться как для новой CIP-станции, так и при модернизации уже работающей установки.
Если перед предприятием стоит задача автоматизировать CIP-мойку, модернизировать существующую систему управления или разработать новую АСУ ТП, обратитесь к инженерам «РусАвтоматизации». Специалисты помогут определить архитектуру системы, состав оборудования и оптимальный объем автоматизации под конкретный технологический процесс.
С чего начинается проект автоматизации CIP
Автоматизацию нельзя корректно спроектировать только по перечню датчиков или количеству насосов. В первую очередь необходимо разобраться с технологией.
Для каждого моечного контура определяются:
- какие объекты необходимо мыть;
- какие растворы используются;
- откуда подается вода и моющая среда;
- куда возвращается раствор;
- какие клапаны формируют маршрут;
- какие насосы и нагреватели задействованы в цикле мойки;
- какие параметры необходимо контролировать;
- какие стадии входят в рецепт;
- при каких условиях разрешается переход на следующую стадию;
- какие ситуации должны приводить к блокировке или остановке процесса.
На основании этих данных разрабатывается алгоритм управления.
На этапе проектирования АСУ ТП определяются архитектура системы управления, состав КИП, перечень входных и выходных сигналов, алгоритмы, блокировки, интерфейсы и состав шкафа управления.
Как строится алгоритм автоматической CIP-мойки
Алгоритм строится как последовательность стадий, для каждой из которых задаются условия запуска, рабочие параметры, критерии завершения и защитные блокировки.
Типовой цикл может включать:
- вытеснение остатков продукта;
- предварительное ополаскивание;
- щелочную мойку;
- промежуточное ополаскивание;
- кислотную мойку;
- финальное ополаскивание;
- химическую или термическую дезинфекцию.
Однако задача автоматизации заключается не просто в последовательном запуске этих операций по таймеру. Для каждой стадии необходимо определить условия начала, выполнения и завершения.
Например, щелочная мойка может быть разрешена только при одновременном выполнении нескольких условий:
достаточный уровень раствора + сформированный маршрут + подтвержденное положение клапанов + работа насоса + требуемый расход + допустимая температура + заданная концентрация.
Только после этого начинается отсчет технологической выдержки.
Если температура, расход или другой критический параметр выйдет за допустимые пределы, система может приостановить отсчет времени, сформировать предупреждение либо остановить цикл – в зависимости от принятого алгоритма.
Такая логика закладывается в проект автоматизации CIP и определяет работу системы на каждой стадии мойки.
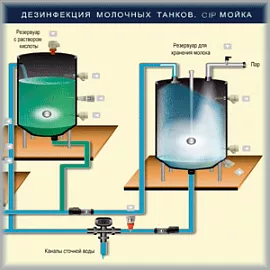
На упрощенной функциональной схеме показано, как технологическое оборудование, КИП и исполнительные механизмы объединяются в единую систему управления. ПЛК формирует маршрут, управляет насосом и нагревом и контролирует выполнение условий каждой стадии мойки.
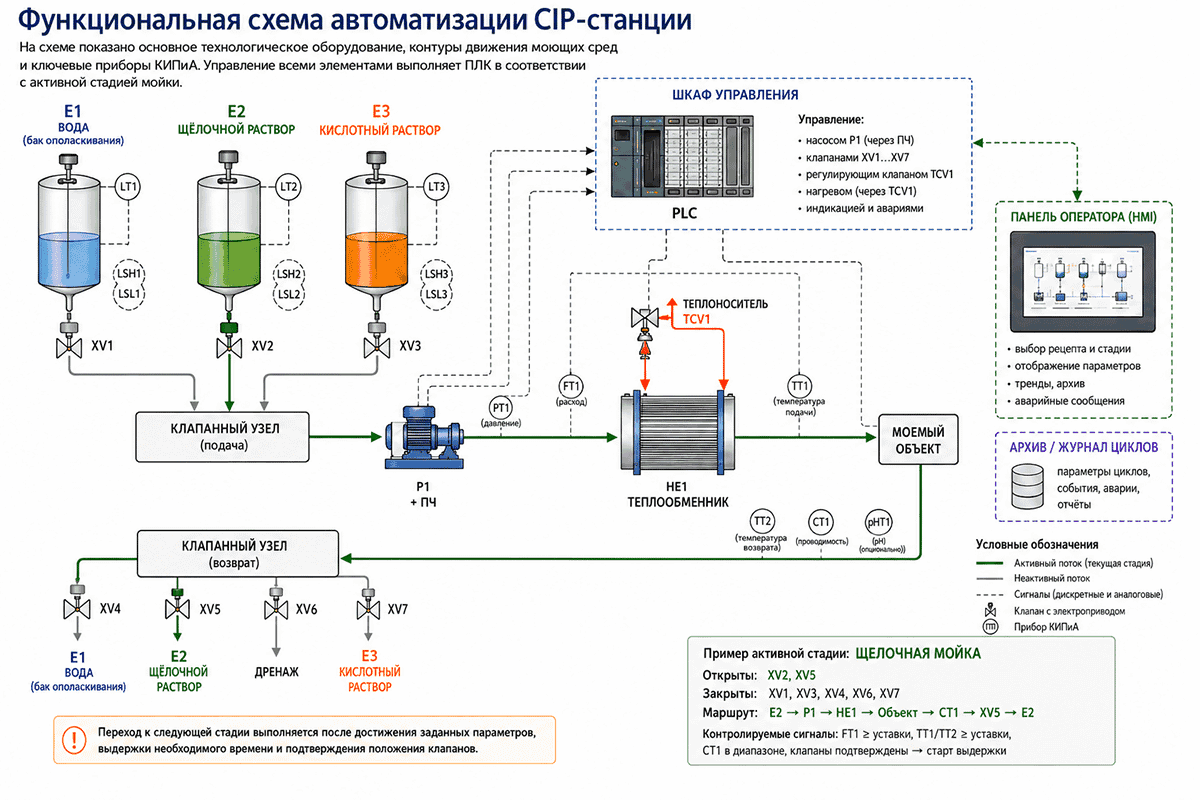
Упрощенная функциональная схема автоматизации CIP-станции
Управление маршрутами и клапанами
Одна из наиболее ответственных частей многоконтурной CIP-системы – управление потоками.
ПЛК должен не просто выдавать команды клапанам, а контролировать, что необходимый маршрут действительно сформирован.
Например, перед запуском насоса система проверяет:
- какие клапаны должны быть открыты;
- какие должны быть закрыты;
- получена ли обратная связь о положении ответственной арматуры;
- отсутствует ли конфликт с другим активным маршрутом;
- исключена ли возможность попадания моющего раствора в продуктовую емкость.
Программные блокировки особенно важны на установках, где одна CIP-станция обслуживает несколько технологических линий.
Чем больше маршрутов, тем важнее правильно разработать матрицу состояний оборудования и взаимных блокировок.
Рецепты мойки
Для разных продуктов и технологических объектов могут потребоваться разные режимы CIP. Поэтому в систему управления закладываются рецепты.
В рецепте могут задаваться:
- последовательность стадий;
- температура;
- концентрация раствора;
- требуемый расход;
- минимальная продолжительность обработки;
- количество и продолжительность ополаскиваний;
- условия окончания стадии;
- параметры дезинфекции.
Оператор выбирает нужную программу на панели, а дальнейшую последовательность выполняет ПЛК.
При необходимости изменение критических параметров ограничивается уровнем доступа.
Такой подход особенно удобен на предприятиях, где на одном оборудовании последовательно выпускается несколько видов продукции.
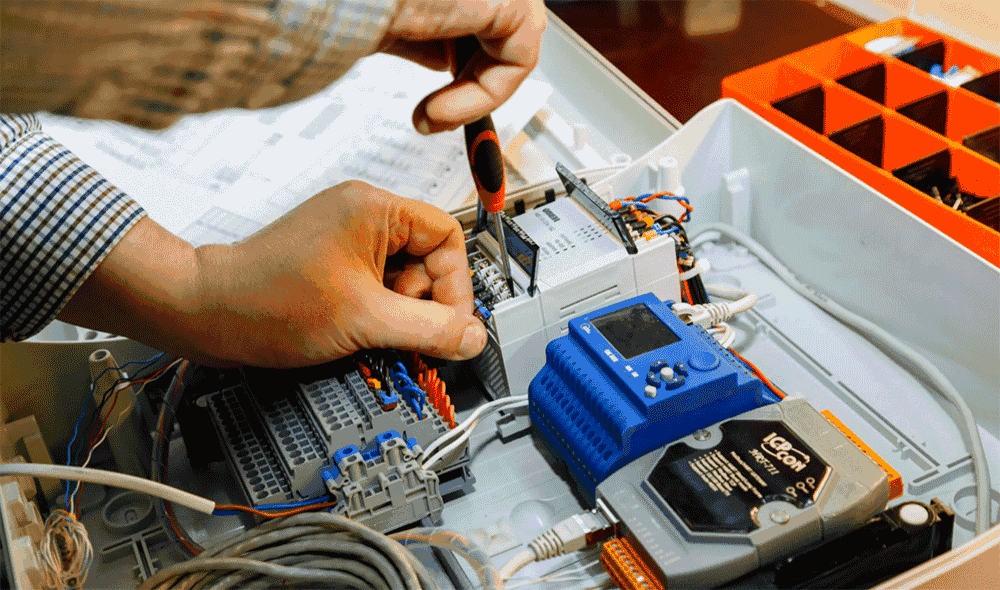
Шкаф управления CIP-станцией
Центральная часть системы автоматизации – шкаф управления.
В зависимости от состава установки в шкаф входят:
- ПЛК;
- модули дискретного и аналогового ввода-вывода;
- источники питания;
- аппаратура защиты;
- коммутационная аппаратура;
- частотные преобразователи;
- интерфейсное оборудование;
- оборудование промышленной сети.
Состав шкафа определяется технологической схемой, количеством насосов и клапанов, перечнем КИП, мощностью приводов и требованиями к обмену данными.
Шкаф должен проектироваться вместе с алгоритмом работы установки. Простого подключения всех сигналов к ПЛК недостаточно: необходимо заранее определить, как каждый сигнал участвует в управлении и защитах.
Программирование ПЛК
Программа ПЛК объединяет технологическое оборудование в единую систему.
В нее закладываются:
- последовательности CIP;
- рецепты;
- управление насосами;
- управление клапанами;
- регулирование температуры;
- управление частотными преобразователями;
- обработка сигналов КИП;
- переходы между стадиями;
- блокировки;
- аварийная логика;
- ручные и сервисные режимы.
Программирование ПЛК и систем автоматизации выполняется на основании разработанных алгоритмов и технологической схемы установки. Для CIP-системы особенно важно заранее определить логику переходов между стадиями, взаимные блокировки и действия оборудования при отклонении параметров.
Для нештатных ситуаций заранее определяют алгоритм работы системы.
Например, что должна сделать установка, если во время мойки пропал поток, не открылся клапан, температура вышла за допустимый диапазон или уровень в рабочей емкости стал слишком низким.
Такие сценарии необходимо определить еще при разработке алгоритмов, а не после запуска оборудования.
Панель оператора CIP
HMI является рабочим интерфейсом оператора с установкой.
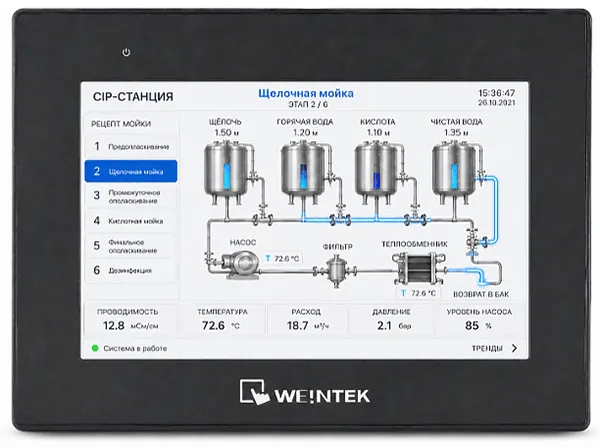
На панели можно реализовать:
- мнемосхему CIP-станции;
- отображение активного маршрута;
- выбор рецепта;
- запуск и остановку цикла;
- отображение текущей стадии;
- температуры, расхода, давления, концентрации и уровней;
- состояние насосов и клапанов;
- предупреждения и аварии;
- настройку разрешенных уставок;
- сервисные режимы.
Для этой задачи может использоваться, например, панель оператора cMT2078X.
Интерфейс желательно проектировать одновременно с программой ПЛК, чтобы оператор видел не просто набор сигналов, а реальное состояние технологического процесса.
Основные блокировки CIP
Система не должна выполнять технологическую стадию при неправильном состоянии оборудования.
Перечень блокировок определяется конкретной установкой, но обычно контролируются:
- недостаточный уровень в емкости;
- переполнение;
- отсутствие потока;
- расход ниже заданного;
- выход давления за допустимый диапазон;
- недостаточная температура;
- отказ критического измерительного канала;
- неподтвержденное положение клапана;
- авария насоса или привода;
- невозможность сформировать требуемый маршрут.
Программно также запрещаются несовместимые состояния оборудования.
Например, система не должна допускать образование маршрута, при котором моющий раствор может попасть в продуктовую емкость или одновременно соединяются несовместимые технологические контуры.
Такие взаимные блокировки закладываются еще на этапе разработки проекта АСУ ТП.
Какие датчики используют в автоматизации CIP
Средства КИП необходимы для работы автоматизированной системы, но их состав определяется технологией и разработанным алгоритмом управления.
Обычно в CIP-системах используются следующие измерения и оборудование:
| Параметр | Задача | Предлагаемое оборудование |
| Электропроводность | Контроль концентрации, разделение воды и моющего раствора, оценка ополаскивания | CombiLyz AFI4/AFI5 |
| Температура | Поддержание температурного режима и технологической выдержки | TER8 |
| Расход / скорость потока | Подтверждение требуемой циркуляции | FlexFlow PF20H |
| Наличие потока | Защитные функции и вспомогательные контуры | EMA FL33 |
| Давление | Диагностика работы насоса и гидравлического состояния линии | PBMH hygienic |
| Уровень | Местная индикация и непрерывное измерение уровня воды и моющих растворов | ILL-BM-H с магнитострикционным уровнемером |
| Предельный уровень | Независимая защита от переполнения и работы при недостаточном уровне | INNOLevel VIBRO A |
| pH | Дополнительный анализ растворов, нейтрализации или стоков | XSON-SUP-PH6.8 |
| Система управления | Размещение ПЛК, модулей ввода-вывода, защитной и коммутационной аппаратуры, управление приводами | Шкаф управления |
| Визуализация | Выбор рецепта, отображение параметров и аварий | cMT2078X |
Не все измерительные каналы обязательны для каждой установки. При проектировании важно определить, какую функцию выполняет каждый сигнал. Он может участвовать в регулировании, разрешении запуска, переходе между стадиями, диагностике или защитной блокировке.
Подробнее об измерении параметров жидкости можно прочитать в статье «Измерение параметров жидкости в пищевой и фармацевтической промышленности».
Переход между стадиями: не только по таймеру
Одна из важных задач автоматизации – правильно определить момент завершения каждой стадии.
Например:
- Щелочная мойка: температура, расход и концентрация достигли заданных значений → начинается технологическая выдержка.
- Промежуточное ополаскивание: прошло минимальное время и проводимость возвратной среды снизилась ниже установленного порога → система переходит к следующей стадии.
- Кислотная мойка: концентрация, температура и расход остаются в рабочем диапазоне в течение заданного времени.
- Финальное ополаскивание: проводимость и, при необходимости, pH соответствуют установленному критерию.
- Термическая дезинфекция: температура в контрольной точке сохраняется не ниже уставки в течение заданного времени.
Такой алгоритм подтверждает выполнение технологических условий, а не только окончание программного таймера.
Регистрация циклов CIP
Предприятию необходимо сохранять историю циклов мойки, чтобы при возникновении нештатных ситуаций или проверках контролирующих органов документально подтвердить соответствие процесса CIP требованиям СанПиН и установленным технологическим регламентам. Для этого данные из ПЛК передаются в SCADA или другую систему верхнего уровня, где сохраняются температура, концентрация моющих растворов, расход, продолжительность стадий и другие критические параметры цикла.
Можно регистрировать:
- дату и время запуска;
- выбранный рецепт;
- продолжительность стадий;
- значения критических параметров;
- аварийные события;
- прерывания цикла;
- результат выполнения мойки.
Это позволяет анализировать работу CIP-станции и подтверждать фактические режимы выполненного цикла.
Модернизация существующей CIP-станции
Автоматизация не обязательно начинается со строительства новой установки.
Существующую CIP можно модернизировать, если:
- значительная часть операций выполняется вручную;
- используется устаревший контроллер;
- отсутствует удобная панель оператора;
- нет регистрации циклов;
- требуется добавить новые моечные контуры;
- необходимо автоматизировать переключение маршрутов;
- требуется установить дополнительные блокировки;
- существующая программа не позволяет гибко работать с рецептами;
- проводится реконструкция технологической линии.
При модернизации анализируют существующее оборудование и схему управления, определяя, что можно сохранить, а что потребуется заменить.
Что входит в проект автоматизации CIP
Полноценная автоматизация представляет собой комплексную инженерную задачу.
В зависимости от объекта работы могут включать:
- изучение технологической схемы и требований к мойке;
- определение последовательностей работы оборудования;
- разработку архитектуры АСУ ТП;
- определение перечня сигналов и состава КИП;
- разработку алгоритмов и блокировок;
- проектирование шкафа управления;
- подбор ПЛК, модулей ввода-вывода и приводной техники;
- разработку программного обеспечения ПЛК;
- разработку интерфейса панели оператора;
- настройку рецептов и технологических параметров;
- проверку совместной работы оборудования;
- пусконаладку системы на объекте.
В результате заказчик получает не набор отдельных датчиков, контроллеров и приводов, а работающую систему управления, построенную под конкретную технологию CIP-мойки.
Заказать автоматизацию CIP-мойки
Инженеры «РусАвтоматизации» могут разработать систему автоматизации CIP для новой или действующей установки: от анализа технологической схемы и разработки алгоритмов до проектирования и изготовления шкафа управления, программирования ПЛК и HMI и пусконаладки системы.
Для предварительной проработки проекта можно направить специалистам:
- технологическую или принципиальную схему установки;
- описание последовательности мойки;
- перечень емкостей, насосов и клапанов;
- количество моечных контуров;
- сведения об установленной автоматике и КИП;
- требования к рецептам, регистрации данных и интеграции с верхним уровнем.
Даже без готового технического задания инженеры «РусАвтоматизации» помогут сформировать требования к системе и определить архитектуру АСУ ТП для конкретного объекта.
 Скачать статью в формате PDF
Вас может заинтересовать






Рекомендуем прочитать также


- Комментарии
